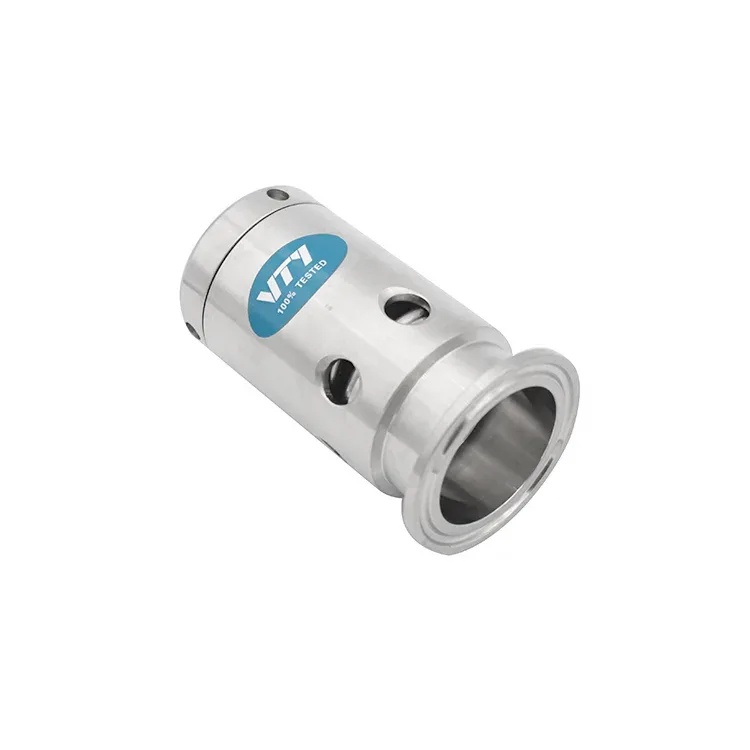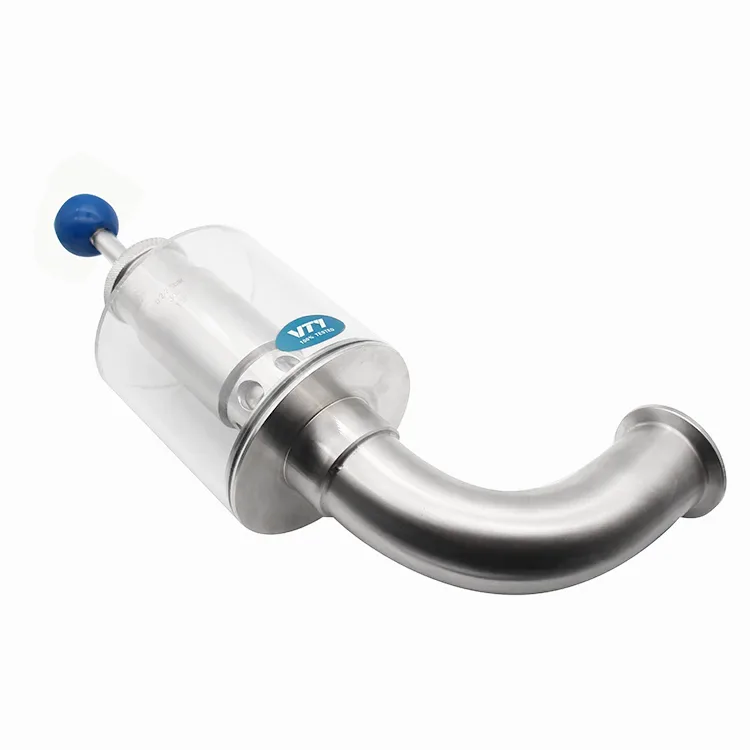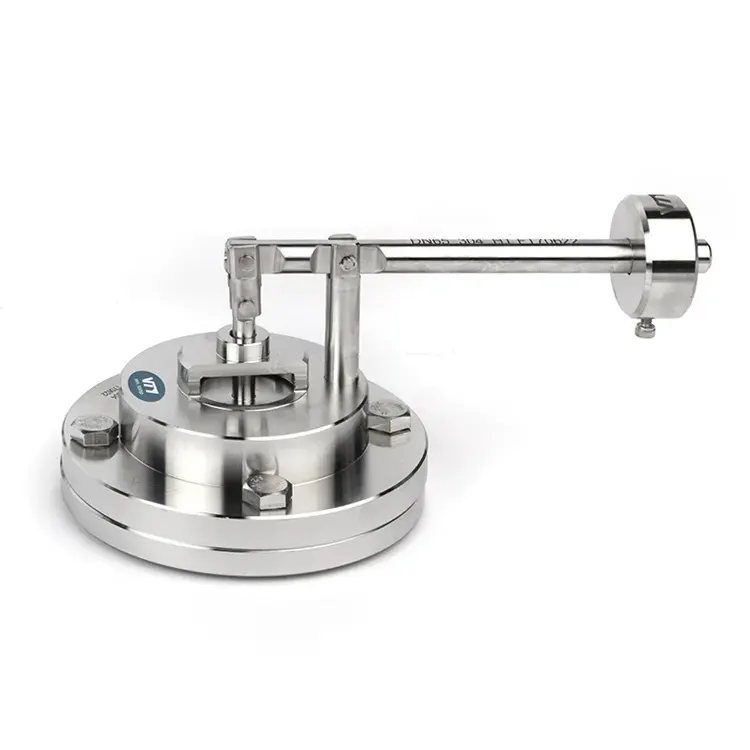
Линии за пастеризација:Заштита на плочи или цевчести разменувачи на топлина од пукање при неочекувани скокови на притисок за време на обработката на млекото со висока температура.
Системи за карбонизација и флаширање:Олеснување на вишокот притисок на јаглерод диоксид (CO2) во системите за мешање на сода, сок или вода за да се спречи катастрофален дефект на колекторите за полнење.
Заштита на пумпата со позитивно поместување:Поставен веднаш низводно од лобус или паста пумпи. Ако некој низводен вентил случајно се затвори додека пумпата работи, безбедносниот вентил се отвора за да го пренасочи протокот, со што пумпата не изгори.
Апликации
❄️ Преработка на млечни производи, храна и пијалоци
🍷 Вино и занаетчиско пиво
Светло пиво и резервоари за ферментација:Заштита на запечатените резервоари за време на активна ферментација. Ако линиите за издувни гасови се блокираат со краузен (пена од квасец), сигурносниот вентил го испушта гасот за да спречи испакнување или експлозија на резервоарот.
Панели за управување со гас:Регулирање и проветрување на вишокот контра-притисок при автоматско перење буре и линии за чистење на резервоарот.
Панели за управување со гас:Регулирање и проветрување на вишокот контра-притисок при автоматско перење буре и линии за чистење на резервоарот.
💊 Фармацевтски производи и биотехнологија
Биореактори и автоклави:Олеснување на прекумерниот притисок предизвикан од циклуси на стерилизација со пареа (SIP) или брзо вбризгување гас додека се одржува целосно асептична внатрешна бариера.
Асептични резервоари за држење:Заштита на садови во кои се чуваат високо чувствителни активни состојки или готови течни лекови пред да ги погодат стерилните линии за полнење.
Асептични резервоари за држење:Заштита на садови во кои се чуваат високо чувствителни активни состојки или готови течни лекови пред да ги погодат стерилните линии за полнење.
❄️ Индустрија за течно ладење
Инфраструктура за ладење на центарот за податоци:Спречување на удари од притисок во течни разладни колектори со затворена јамка кои служат на критичниот ИТ хардвер. Ако пумпата работи агресивно или ако дел од јамката е изолиран, вентилот го испушта притисокот на термичка експанзија за да спречи опасно истекување на течноста за ладење.
Најчесто поставувани прашања
1. Дали санитарните сигурносни вентили може да се чистат со помош на системи CIP (Clean-In-Place)?
Да, но тие бараат специфични карактеристики на дизајнот за да го направат тоа ефективно. Бидејќи сигурносниот вентил вообичаено се држи затворен со силна пружина, областа зад седиштето на вентилот нема да се исчисти за време на нормален CIP циклус.
За да се реши ова, напредните санитарни безбедносни вентили се опремени со пневматски актуатор за подигнување CIP или рачка за рачно подигнување. Овој механизам механички го напукнува вентилот за 1–2 мм за време на циклусот на чистење, дозволувајќи им на CIP хемикалиите и водата темелно да го исплакнат пределот на седиштето без да ја менуваат поставената точка на притисок на вентилот.
За да се реши ова, напредните санитарни безбедносни вентили се опремени со пневматски актуатор за подигнување CIP или рачка за рачно подигнување. Овој механизам механички го напукнува вентилот за 1–2 мм за време на циклусот на чистење, дозволувајќи им на CIP хемикалиите и водата темелно да го исплакнат пределот на седиштето без да ја менуваат поставената точка на притисок на вентилот.
2. Колку често треба да се калибрира и тестира санитарниот сигурносен вентил?
Во стандардните апликации за храна, пијалоци и пиварници, сигурносните вентили треба визуелно да се проверуваат и рачно да се тестираат (со помош на рачката за кревање) на секои 6 до 12 месеци за да се осигура дека седиштето не се лепи.
За фармацевтските, биотехнолошките или апликациите под висок притисок, строгите регулаторни тела (како ASME BPE) обично бараат формално тестирање на клупата и рекалибрација најмалку еднаш годишно од овластен техничар, со документација која се чува во датотека.
За фармацевтските, биотехнолошките или апликациите под висок притисок, строгите регулаторни тела (како ASME BPE) обично бараат формално тестирање на клупата и рекалибрација најмалку еднаш годишно од овластен техничар, со документација која се чува во датотека.
3. Кои се најчестите причини за протекување на сигурносниот вентил?
Ако санитарниот сигурносен вентил плаче или протекува, тоа обично е предизвикано од една од трите работи:
• Остатоци на седиштето:Мала честичка од производ, остаток од квасец или хемиски кристал CIP се сместила помеѓу приклучокот на вентилот и седиштето, спречувајќи цврсто запечатување.
• Деградација на дихтунзите:Еластомерната заптивка (EPDM, PTFE, Viton) е истрошена, зацврстена или напукната поради повторени термички удари од стерилизација со пареа (SIP).
• Работи премногу блиску за да се постави притисок:Ако нормалниот работен притисок на вашиот систем е на 90% или повисок од поставениот притисок на вентилот, вентилот може да страда од „зборување на седиштето“ или постојано плачење. Притисокот на системот идеално треба да остане најмалку 10% под притисокот на пукање на вентилот.
• Остатоци на седиштето:Мала честичка од производ, остаток од квасец или хемиски кристал CIP се сместила помеѓу приклучокот на вентилот и седиштето, спречувајќи цврсто запечатување.
• Деградација на дихтунзите:Еластомерната заптивка (EPDM, PTFE, Viton) е истрошена, зацврстена или напукната поради повторени термички удари од стерилизација со пареа (SIP).
• Работи премногу блиску за да се постави притисок:Ако нормалниот работен притисок на вашиот систем е на 90% или повисок од поставениот притисок на вентилот, вентилот може да страда од „зборување на седиштето“ или постојано плачење. Притисокот на системот идеално треба да остане најмалку 10% под притисокот на пукање на вентилот.